導入
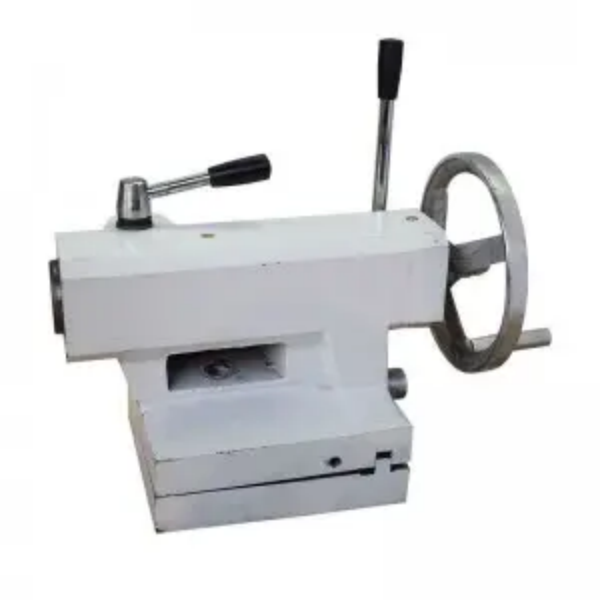
ワークピースの振動、芯ずれ、耐久性の低い心押し台にうんざりしていませんか?プロの工作機械アクセサリーメーカーである深センメタルCNCテックは、CNC旋盤と従来型旋盤の両方に対応する高性能旋盤心押し台アセンブリをご紹介します。安定したワークピース支持、ピンポイントの精度、そして長期にわたる信頼性を実現します。以下に、心押し台の選択、使用、メンテナンスを効果的に行うための簡潔なガイドを示します。
適切な旋盤用心押し台の選び方
旋盤と加工対象物の仕様を合わせてください。ベッド幅200~400mm、主軸中心高さ80~150mmの旋盤に対応しています(非標準モデルについてはカスタムソリューションをご用意しています)。加工対象物が500mm以上または50kg以上の場合は、高耐久モデル(強化鋳鉄製ハウジング、耐荷重150kg)をお選びください。軽量部品(20kg以下)の場合は、標準モデルで十分です。
精密機能を優先する当社の心押し台は、同心度に関して0.002mm以下の振れ、精密研磨されたアクロメねじの送りねじ(0.01mmの微調整)、および500~800Nのクランプ力を備えており、旋盤ベッドを損傷することなく安定した位置決めを保証します。
機械加工のニーズに合わせるs: 基本サポート用の標準モデル (MT3/MT4 モールステーパセンター)。穴あけ/リーマ加工/タッピング用の多機能モデル (取り外し可能なセンター + ドリルチャックアダプター、MT2-MT5 対応)。ハウジング: HT200 鋳鉄 (熱処理済み)。スピンドル: 45# 鋼 (焼入れ焼戻し済み) – 変形しやすいアルミニウム製ハウジングは避けてください。
工場直販のメリット中間業者を介さないため、競争力のある価格設定を実現しています。すべての製品は3段階の品質検査(同心度、耐荷重、耐摩耗性)を受けており、検証のために試験報告書をご請求いただけます。
クイック操作ガイド
設置と調整旋盤ベッドに心押し台をスライドさせ、主軸中心に位置合わせ(ダイヤルゲージで0.003mm以下のずれを確認)、ベッドクランプを均等に締めます。回転するワークピースにはライブセンターを、固定ワークピースにはデッドセンターを使用してください。モールステーパは清潔に保ち、潤滑油を塗布してください。
ワークピースのセットアップ熱膨張を考慮し、センターをワークピース端から10~15mm離して配置してください。軟質材料(アルミニウム/銅)には真鍮チップ付きセンターを、硬化鋼には超硬チップ付きセンターを使用してください。ワークピースの長さが1mを超える場合は、振動防止のため振れ止めを追加してください。
多機能用途穴あけ/リーマ加工/ねじ切り加工の場合:センターを取り外し、MT3/MT4ドリルチャックアダプターを挿入し、工具を固定して、ゆっくりと送ります(鋼材の場合は1~2mm/回転、アルミニウムの場合は3~5mm/回転)。使用後はアダプターを清掃してください。
⚠️ 安全とメンテナンスに関するヒント
重要な安全規則
耐荷重を超えないでください(標準:50kg、高耐荷重:150kg)。
心押し台を調整する際は、安全ゴーグルと手袋を着用してください。
旋盤を始動する前に、心押し台がロックされ、異物が付着していないことを確認してください。
メンテナンススケジュール
頻度タスク
毎日、リードスクリュー、テーパー、クランプを拭き、切りくずや破片を取り除きます。
週に一度、ISO VG32機械油で潤滑し、緩んだボルトを締め直してください。
毎月、センターの摩耗を点検し(振れが0.005mmを超える場合は交換)、テーパーを清掃する。
四半期ごとの点検:クランプ機構を点検し、緩んでいる場合はテンションボルトを調整してください。
よくあるトラブルシューティング
ドリフトリードスクリューのロックナットを締め付けるか、摩耗したネジを交換してください(純正交換部品が入手可能です)。
同心性の問題テーパー/センターを清掃し、旋盤ベッドのアライメントを確認します。
ハードな調整潤滑剤をさらに塗布してください。ハンドルを無理に回さないでください。
なぜ深センメタルCNCテックを選ぶのか?
一貫した性能を実現する、高精度CNC加工部品。
耐久性に優れたHT200鋳鉄製ハウジングと、熱処理済みの45ポンド鋼製スピンドルを採用。
無料の設置ガイダンス、カスタマイズサービス、および12ヶ月保証(24ヶ月まで延長可能)が含まれます。
結論
高精度で効率的な加工には、信頼性の高い旋盤心押し台が不可欠です。深センメタルCNCテックの旋盤心押し台アセンブリは、あらゆる規模の加工工場において、性能と使いやすさのバランスを実現しています。製品仕様、操作マニュアル、または個別のお見積もりについては、www.metalcnctools.comをご覧ください。
投稿日時:2026年2月6日